


Progettazione per la lavorazione CNC: linee guida pratiche DFM per i produttori di precisione
Progettare per la lavorazione CNC non significa semplicemente creare un modello 3D dall'aspetto corretto. Si tratta di garantire che ogni parete, foro, angolo e tolleranza possa essere prodotto in modo accurato, ripetuto ed economico. Noi di Xierge Precision Machinery abbiamo dedicato più di tre decenni alla lavorazione di componenti metallici di precisione per applicazioni automobilistiche, di raffreddamento a liquido, di utensili elettrici, ottiche e industriali generali. In quel periodo, abbiamo imparato che i progetti di maggior successo iniziano con una chiara comunicazione tra il reparto di progettazione e l'officina. Questa guida spiega cosa significa progettazione per la lavorazione CNC, le regole pratiche che applichiamo e come un partner di lavorazione capace può aiutarti a trasformare un buon disegno in una parte migliore.
Perché la progettazione finalizzata alla producibilità è importante nella lavorazione CNC
La progettazione per la producibilità, o DFM, è la pratica di ingegnerizzare una parte tenendo presente il processo di produzione. Nella lavorazione CNC, il processo è sottrattivo: il materiale viene rimosso da utensili da taglio rotanti e ogni caratteristica deve essere raggiungibile da tali utensili. Una progettazione che ignora la geometria dell'utensile, il bloccaggio del pezzo e il comportamento del materiale può causare costi inutili, tempi di consegna lunghi o problemi di qualità. Quando esaminiamo un progetto, poniamo subito tre domande: l'utensile da taglio può raggiungere l'elemento? La funzionalità è sufficientemente potente per la lavorazione? E la tolleranza riflette una reale esigenza funzionale? Rispondere a queste domande prima che venga realizzata una singola parte fa risparmiare tempo a tutti i soggetti coinvolti.
Progettazione di base per linee guida sulla lavorazione CNC
Nel corso degli anni, alcune semplici linee guida coprono la maggior parte dei problemi di progettazione. Utilizzare la tabella seguente come riferimento rapido quando si prepara un modello per la lavorazione CNC.
| Caratteristica | Linea guida | Perché aiuta |
|---|---|---|
| Angoli interni | Utilizzare un raggio di almeno 0,8 mm e mantenere il raggio maggiore del raggio dell'utensile. | Previene lo stress sugli utensili ed evita l'utilizzo di utensili personalizzati. |
| Spessore della parete | Evitare pareti inferiori a 0,8 mm in metallo; più spesso è migliore per la stabilità. | Riduce le vibrazioni e la deformazione delle parti. |
| Fori standard | Utilizzare diametri di punta standard quando possibile. | Gli strumenti standard riducono i costi e migliorano la coerenza. |
| Profondità del foro | Mantenere la profondità del foro entro quattro volte il diametro, a meno che non sia necessario. | I fori lunghi richiedono un'attenzione particolare e tempi di ciclo più lunghi. |
| Discussioni | Specificare forme di filettatura standard e consentire una profondità di filettatura sufficiente. | Processi e strumenti standard producono risultati affidabili. |
| Tolleranze | Utilizzare /-0,1 mm per dimensioni generali; riserva /-0,01 mm per caratteristiche di accoppiamento critiche. | Tolleranze più strette aumentano i costi e i tempi di ispezione. |
| Piccole caratteristiche | Se possibile, evitare caratteristiche inferiori a 0,5 mm. | I piccoli utensili si rompono facilmente e rallentano la produzione. |
Queste linee guida sono punti di partenza. Il miglior design è quello che soddisfa i requisiti funzionali senza chiedere a un'officina CNC di produrre angoli incredibilmente stretti o pareti delicate. Se non sei sicuro, chiedi in anticipo al tuo partner di lavorazione.
La selezione del materiale influisce sulla lavorabilità e sul costo della parte
La scelta del materiale influenza il modo in cui una parte viene lavorata e il suo costo. L'alluminio viene lavorato rapidamente, resiste alla corrosione ed è ideale per componenti leggeri. L'ottone offre un'eccellente lavorabilità ed è spesso selezionato per raccordi, valvole, sensori e connettori. L'acciaio inossidabile fornisce robustezza e resistenza alla corrosione, sebbene sia più difficile da lavorare e richieda utensili più affilati e avanzamenti attenti. Produciamo regolarmente componenti di tutte e tre le famiglie, incluso parti tornite CNC in acciaio inossidabile , e abbiamo anche creato parti in alluminio lavorato di precisione per involucri e componenti strutturali. Quando scegli un materiale, pensa all'ambiente in cui vivrà la parte: temperatura, umidità, vibrazioni e materiali di accoppiamento sono tutti importanti.
Errori comuni nella progettazione CNC da evitare
Anche i progettisti esperti possono creare parti difficili da lavorare. Alcuni dei problemi più comuni che riscontriamo includono:
- Angoli interni acuti che costringono a utilizzare uno strumento più piccolo di quello richiesto dalla progettazione.
- Elementi a parete sottile che vibrano durante la lavorazione e producono una finitura superficiale scadente.
- Fori profondi specificati con diametri minuscoli, che richiedono cicli di beccatura e produzione lenta.
- Tolleranze inutilmente strette su superfici non critiche, con costi aggiuntivi di ispezione.
- Rilievi del thread mancanti, il che rende più difficile avviare un thread in modo pulito.
L'esame di questi dettagli con un macchinista prima della produzione può eliminare molti ritardi.
Scegliere il giusto processo di lavorazione
La lavorazione CNC non è un processo. In Xierge combiniamo tornitura a fantina mobile, fresatura e tornitura CNC, centri di lavoro, rettifica senza centri e rettifica cilindrica per produrre geometrie di parti complete. Per parti piccole, lunghe o complesse a rotazione simmetrica, la tornitura a fantina mobile è spesso il miglior punto di partenza perché la boccola di guida supporta il materiale vicino all'utensile da taglio. Per i componenti prismatici con tasche, facce e schemi di fori, un centro di lavoro offre la massima flessibilità. La rettifica entra in gioco quando la rotondità, la rettilineità e la finitura superficiale sono fondamentali, come nel caso delle superfici dei cuscinetti e degli alberi. Quando progetti per la lavorazione CNC, tieni a mente queste capacità di processo. Una funzionalità che sembra impossibile su una macchina può essere facile su un'altra e un fornitore esperto può aiutarti a trovare la strada più breve.
Revisione di un progetto con il partner di lavorazione
Il tuo disegno tecnico è importante quanto il tuo modello 3D. Un disegno pulito con viste, quote, didascalie delle filettature e tolleranze chiare evita malintesi. Raccomandiamo di mostrare solo le tolleranze critiche che influiscono sulla funzionalità; il sovradimensionamento può causare confusione e ispezioni inutili. Durante la revisione del progetto, cerchiamo potenziali problemi di sbavatura, spigoli vivi difficili da rompere e superfici che potrebbero richiedere operazioni secondarie. Se disponi di un componente esistente, inviacelo come riferimento. Per progetti personalizzati, il ns Lavorazione CNC per progetti OEM pagina spiega come lavoriamo dai disegni del cliente alle parti finite. L’obiettivo è concordare il percorso di produzione prima che inizi la produzione.
Progettazione per applicazioni del mondo reale
La lavorazione CNC serve molti settori e ognuno ha le proprie priorità di progettazione. Di seguito, evidenziamo alcune famiglie di componenti che produciamo e le considerazioni sulla progettazione che emergono più spesso.
Parti di precisione automobilistiche
I componenti automobilistici devono resistere alle vibrazioni, al calore e a una lunga durata. Lavoriamo manicotti di ammortizzatori, alberi di trasmissione, parti di sensori elettromagnetici e manicotti di valvole per veicoli. Quando si progettano queste parti, prestare particolare attenzione allo spessore delle pareti e alla finitura superficiale, poiché i manicotti sottili possono deformarsi durante la lavorazione e gli spazi ridotti richiedono una rotondità controllata.
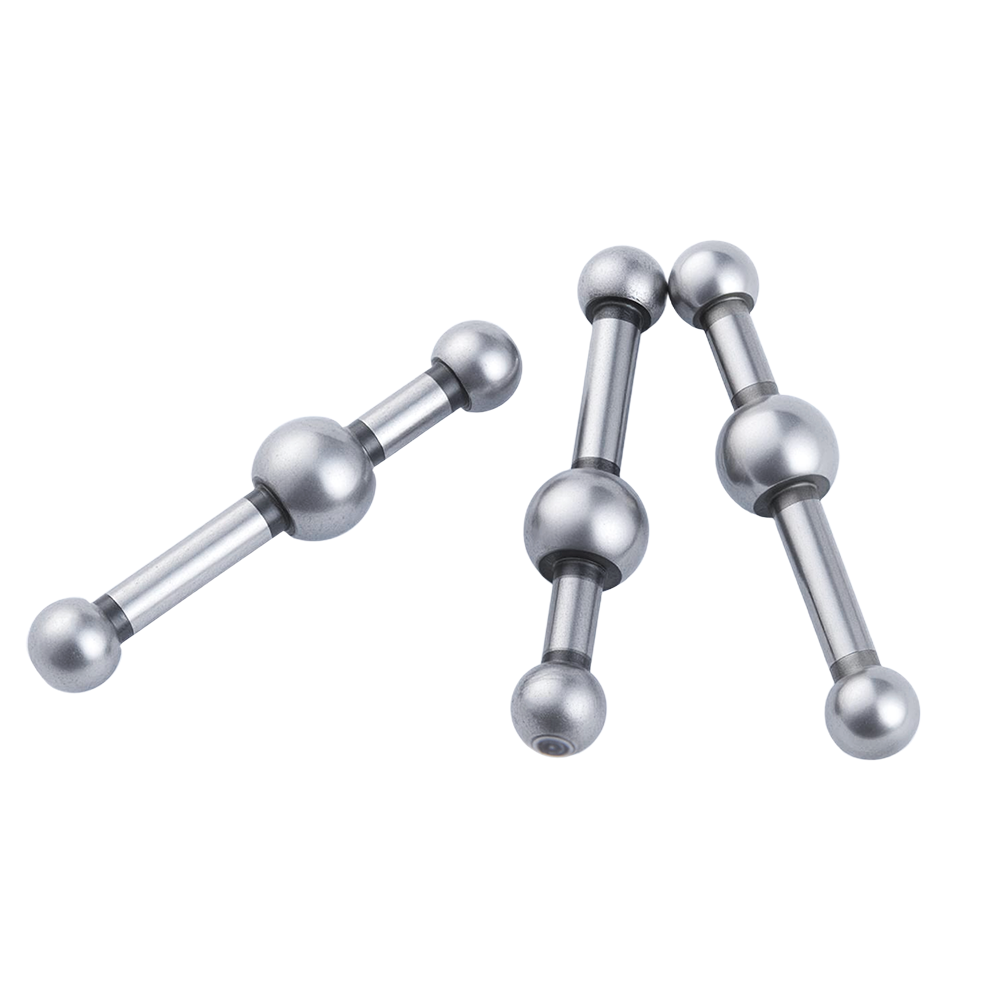 Perno di posizionamento automobilistico e bulloni di regolazione lavorati con precisione Queste parti automobilistiche lavorate a CNC, tra cui un perno di posizionamento carburato e bulloni di regolazione anodizzati neri, dimostrano un controllo preciso della filettatura e della superficie adatto agli assemblaggi soggetti a vibrazioni. Visualizza il prodotto →
Componenti del sistema di raffreddamento a liquido
I sistemi di raffreddamento a liquido si basano su connessioni senza perdite e percorsi di flusso accurati. Esempi tipici sono connettori del fluido, raccordi per tubi, bobine di valvole e gruppi di ugelli. Per queste parti, la qualità della filettatura e le superfici di tenuta sono essenziali. Nel progetto, specificare chiaramente lo standard della filettatura e il metodo di sigillatura ed evitare angoli interni taglienti che possono intrappolare detriti o aggiungere stress.
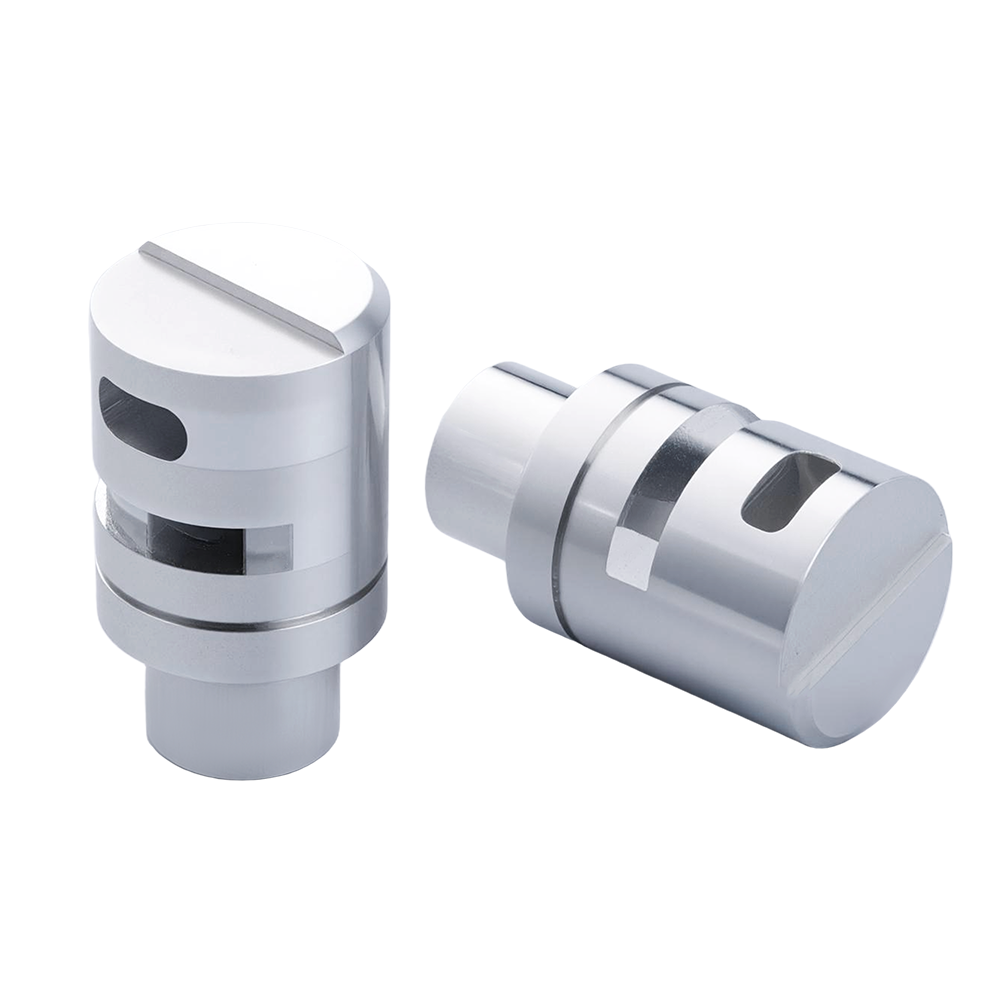 Nuclei, ugelli e manicotti delle valvole di raffreddamento a liquido lavorati con precisione La linea di raffreddamento a liquido presenta nuclei di valvole, ugelli e manicotti delle valvole in alluminio, evidenziando le tolleranze strette e le finiture di tenuta necessarie per percorsi di flusso affidabili del refrigerante. Visualizza il prodotto →
Componenti di utensili elettrici
Le parti degli utensili elettrici necessitano di un controllo dimensionale coerente perché spesso fanno parte di un gruppo rotante. I componenti della trasmissione, le manopole e le parti della trasmissione devono essere bilanciati, concentrici e durevoli. Un modo semplice per migliorare la producibilità consiste nel progettare, quando possibile, in base ai diametri degli alberi e ai profili scanalati standard.
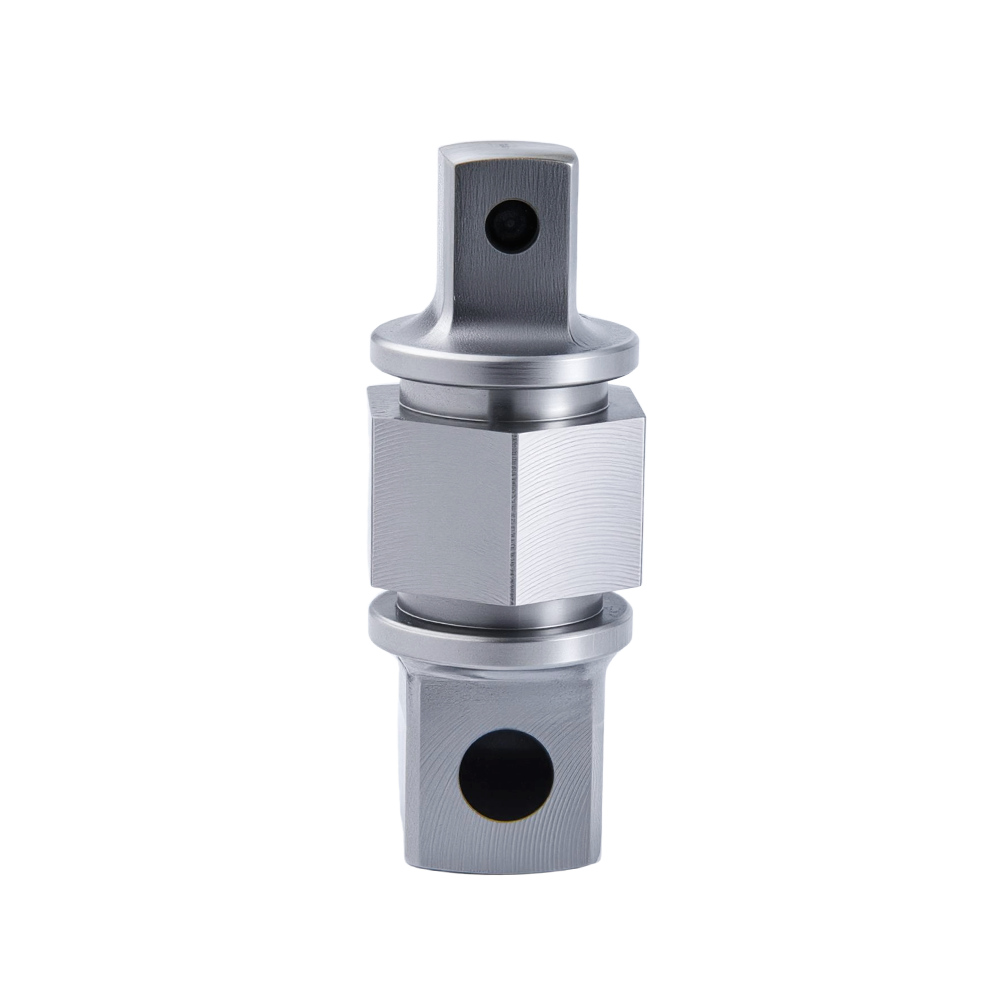 Trasmissione, alberi e ingranaggi di utensili elettrici lavorati con precisione Questi componenti degli utensili elettrici (parti di trasmissione, alberi di ingranaggi planetari, ingranaggi di piccoli moduli e alberi motore) richiedono concentricità ed equilibrio, rendendoli esempi chiave di progettazione di gruppi rotanti durevoli. Visualizza il prodotto →
Le parti di strumenti ottici, inclusi gli spessori di precisione e gli alloggiamenti di base, seguono una logica simile: geometria pulita, materiali stabili e tolleranze strette sulle dimensioni di accoppiamento.
Un buon design per la lavorazione CNC non è un insieme fisso di formule. È un dialogo tra funzione, geometria e realtà produttiva. Se stai lavorando su una nuova parte o ne stai perfezionando una esistente, inviaci il tuo disegno, fai domande in anticipo e approfitta della nostra esperienza. Una piccola modifica nel raggio dell'angolo o nella profondità del foro può spesso ridurre i costi, abbreviare i tempi di consegna e migliorare la qualità più di quanto ci si potrebbe aspettare.
-
Perché la lavorazione di precisione CNC è importante per le parti automobilistiche?
Cosa apporta la lavorazione di precisione CNC ai componenti automobilistici Lavorazioni CNC di precisione è importante per le parti automobilistiche perché rimuove il materiale da...
-
Il ruolo della lavorazione meccanica di precisione CNC nella produzione di componenti per utensili elettrici ad alte prestazioni
Che cos'è la lavorazione di precisione CNC La lavorazione di precisione CNC è un processo di produzione controllato da computer che rimuove materiale da pezzi grezzi di metallo o plas...
-
Guida alla selezione dei materiali per la lavorazione CNC: soddisfare le esigenze di produzione e garantire la qualità del prodotto
La qualità dei prodotti lavorati a CNC è determinata fondamentalmente dalla corretta selezione e abbinamento dei materiali. Le differenze nella lavorabilità e nelle proprietà meccaniche dei vari ma...
-
Controllo rigoroso della precisione della lavorazione CNC per consolidare la garanzia della qualità del prodotto
L’alta precisione costituisce il principale vantaggio competitivo della lavorazione CNC. Soprattutto nel settore aerospaziale, dei dispositivi medici, degli strumenti di precisione e in altri setto...
-
Perché i componenti di raffreddamento a liquido lavorati a CNC ad alta precisione sono la chiave essenziale per liberare un'enorme potenza di calcolo dell'intelligenza artificiale?
La rapida crescita dei carichi di lavoro dell’intelligenza artificiale ha posto esigenze senza precedenti alle infrastrutture dei data center, in particolare nell’area della gestione termica. Po...
-
Parti per utensili elettrici lavorate di precisione CNC | Tornitura di tipo svizzero e personalizzazione OEM
Quando il progetto di un elettroutensile passa dal prototipo alla produzione, le parti che in genere causano problemi sono i piccoli componenti rotanti e dell'alloggiamento: alberi motore, ...

- Prodotti
- Parti automobilistiche lavorate con precisione CNC
- Parti di raffreddamento a liquido lavorate con precisione CNC
- Parti di utensili elettrici lavorati con precisione CNC
- Componenti ottici lavorati con precisione CNC
- Personalizza
- Tornitura svizzera
- Centro di lavorazione
- Fresatura e tornitura CNC
- Rettificatrice senza centri
- Rettificatrice cilindrica
- Contatto
-
-
TEL: +86-0574-62480516

-
E-mail: [email protected]

-
Phone: +86-13175199595

-
Address: Indirizzo: No. 6 Shiji 1st Road, zona di sviluppo di Mazhu Doumen, città di Yuyao, provincia di Zhejiang, Cina

-

